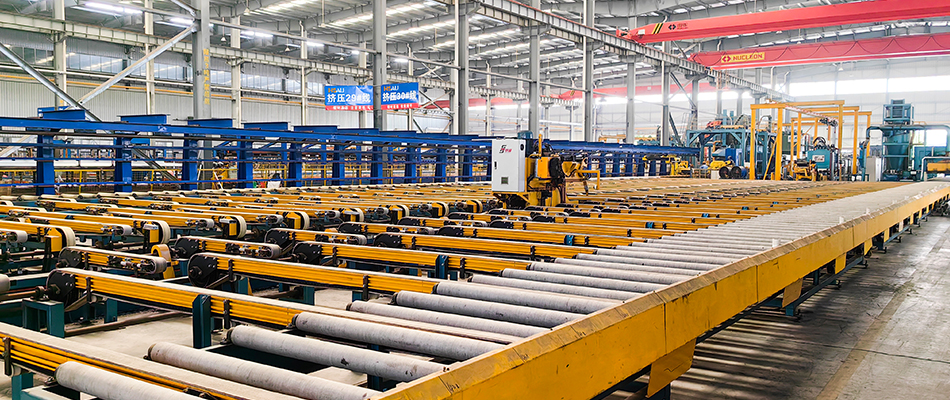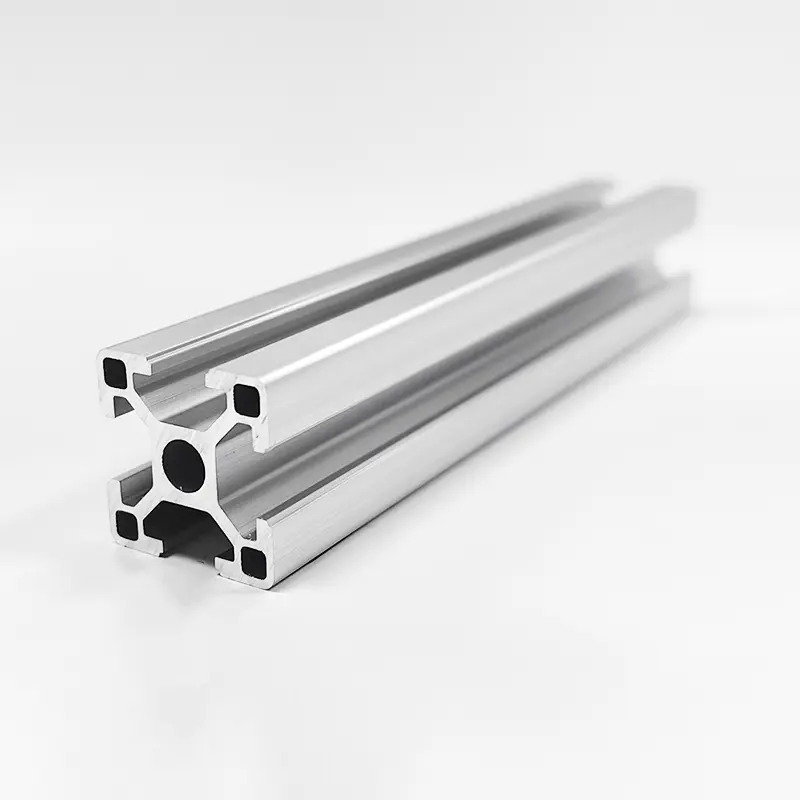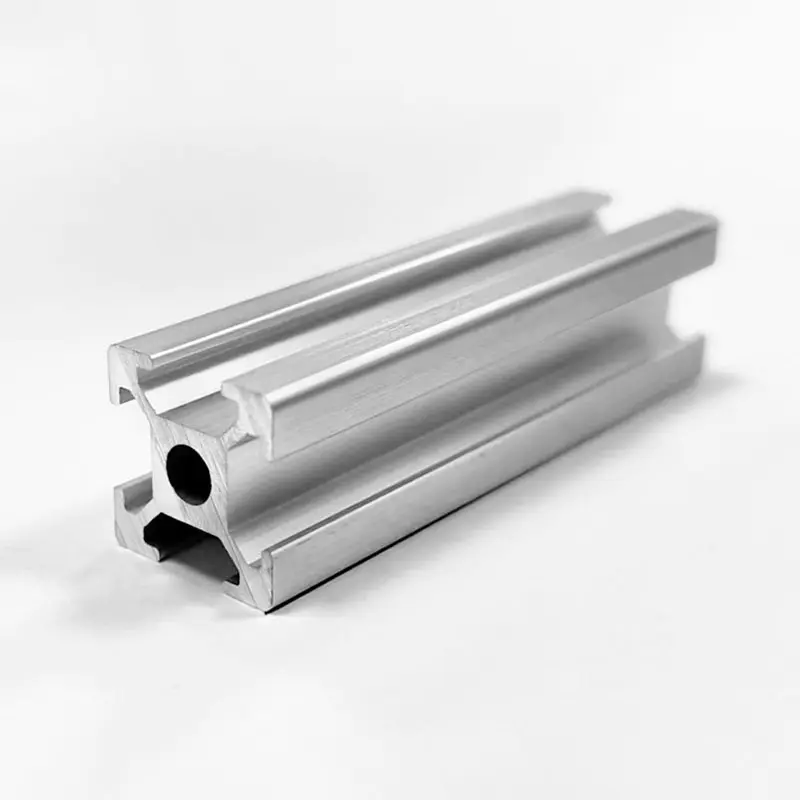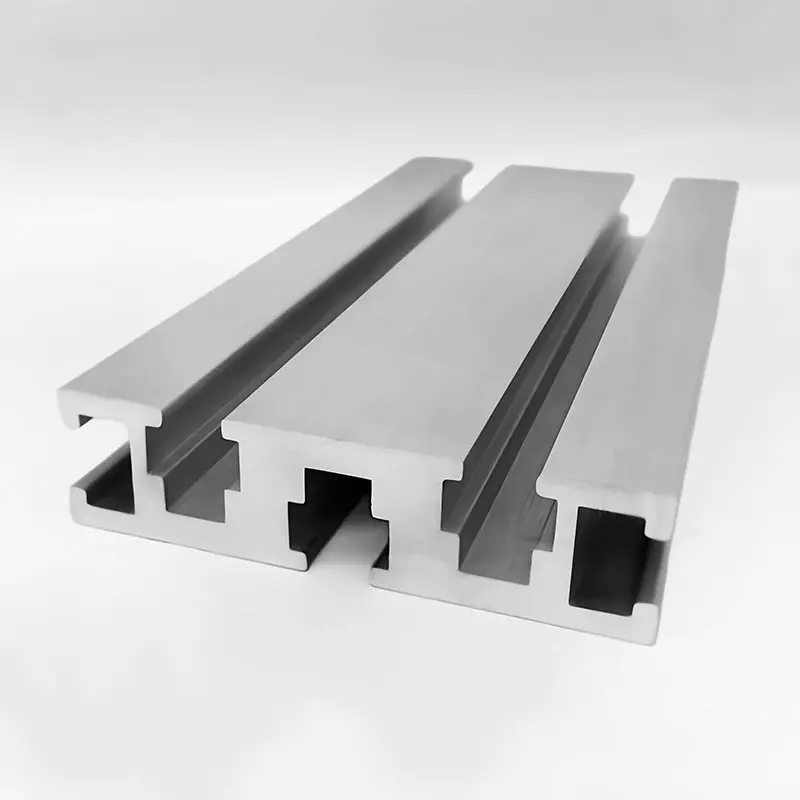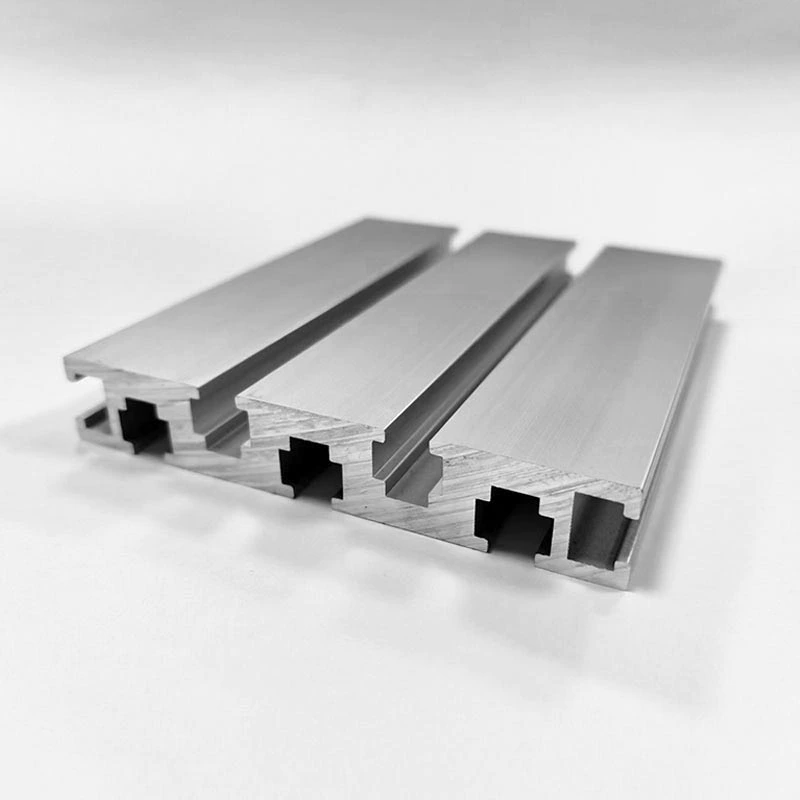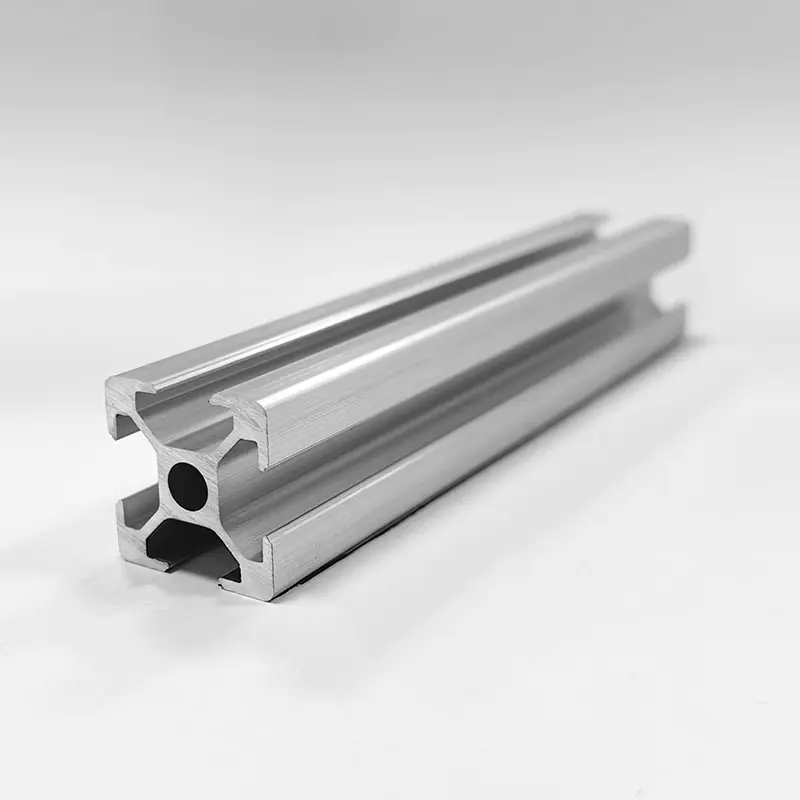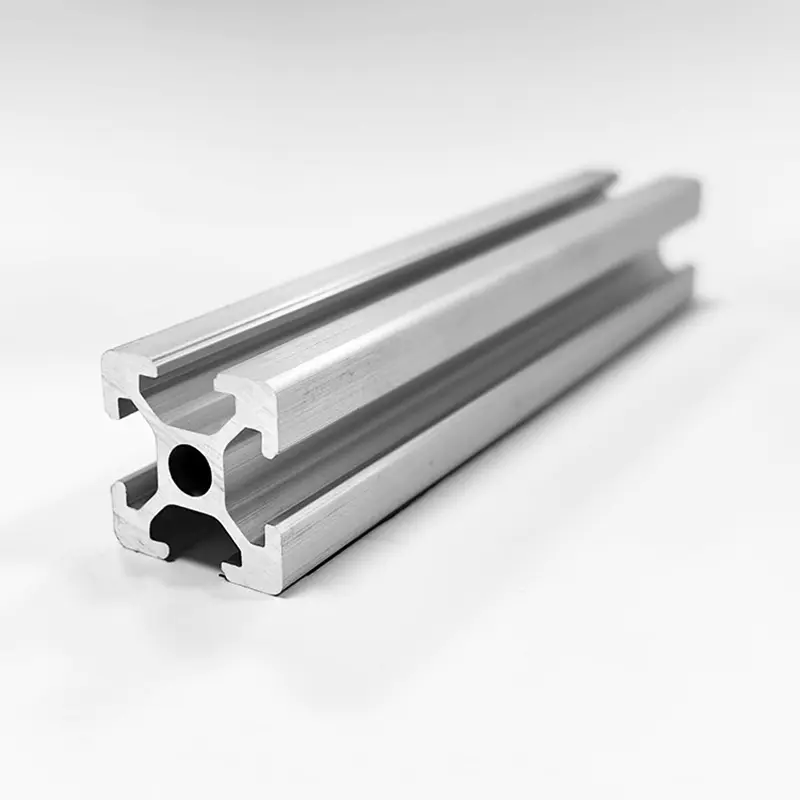
De extrusie van aluminiumprofielen is een meerfasig, technologie-intensief proces. De belangrijkste stappen zijn als volgt:
- Voorbehandeling van grondstoffen: De aluminium knuppel ondergaat homogenisatie bij 480–520°C gedurende 4–8 uur om segregatie van de korrelgrenzen te elimineren en een consistente metaalstroom tijdens de extrusie te garanderen.
- Verwarming: De knuppel wordt verwarmd tot de plastische vervormingstemperatuur (450–500 °C). De extrusiematrijs wordt ook voorverwarmd tot ongeveer 480°C en geweekt om aan de knuppeltemperatuur te voldoen.
- Extrusievormen: De verwarmde knuppel wordt onder hoge druk (15–50 MN) door de matrijsopening geperst om een profiel met een specifieke doorsnede te vormen. De extrusiesnelheid wordt aangepast op basis van de legeringseigenschappen. Aluminiumlegering 6063 wordt bijvoorbeeld doorgaans geëxtrudeerd met een snelheid van 20–30 m/min.
- Afkoeling: Het vers geëxtrudeerde profiel wordt onmiddellijk online afgeschrikt, waarbij het binnen 60 seconden afkoelt van 500°C tot onder 200°C om voldoende neerslag van de verstevigingsfase te garanderen.
- Rekken: Er wordt een reksnelheid van 0,5%–3% toegepast met behulp van een brancard om de interne restspanning te verlichten.
- Veroudering: De uitgerekte profielen worden in materiaalrekken geladen en overgebracht naar de verouderingsoven, waar ze gedurende 2 uur op 200°C worden gehouden.
- Oppervlaktebehandeling: Afhankelijk van de vereisten worden oppervlaktebehandelingen zoals anodiseren, elektroforetisch coaten of poedercoaten toegepast.
- Kwaliteitsinspectie: Afgewerkte producten ondergaan een uitgebreide inspectie, inclusief maatcontroles en testen van mechanische eigenschappen.