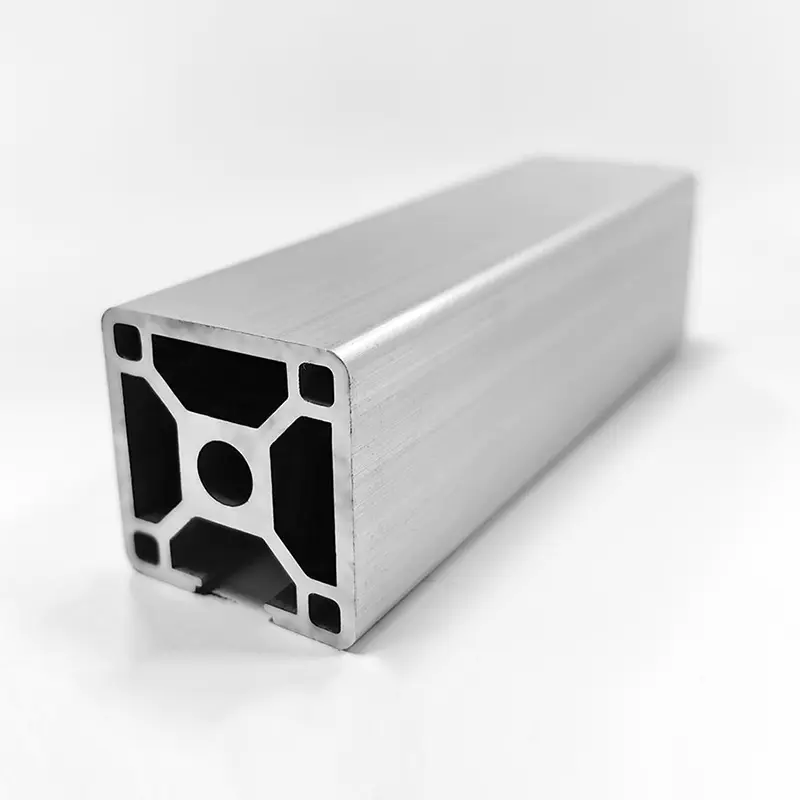

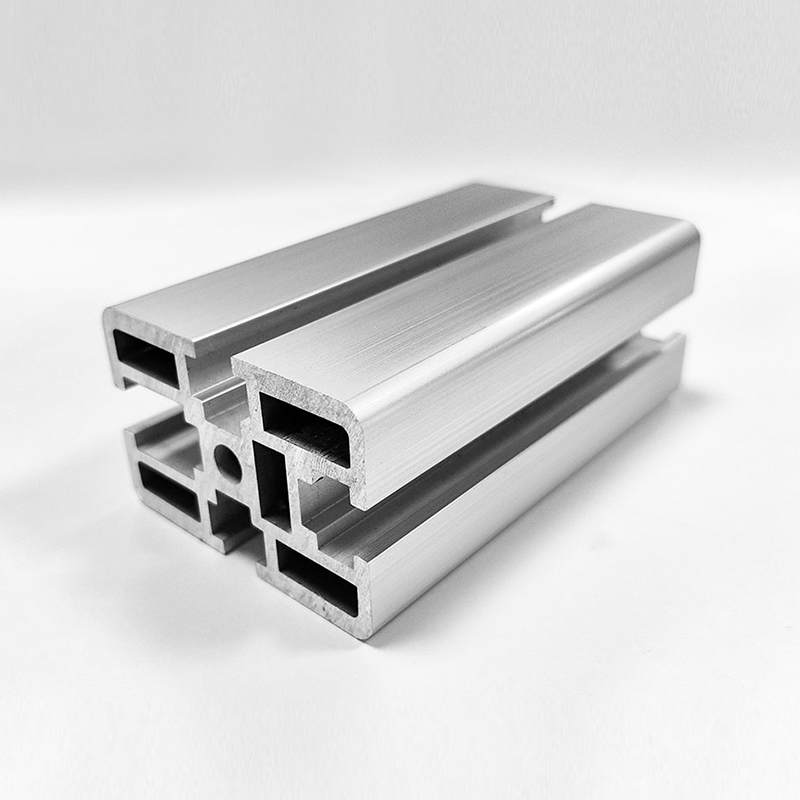
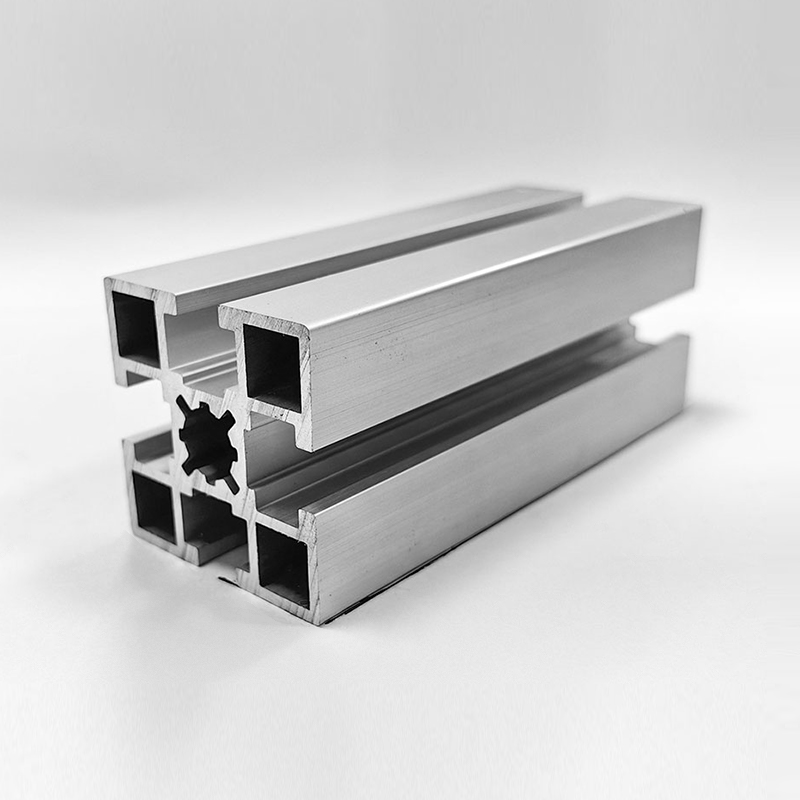
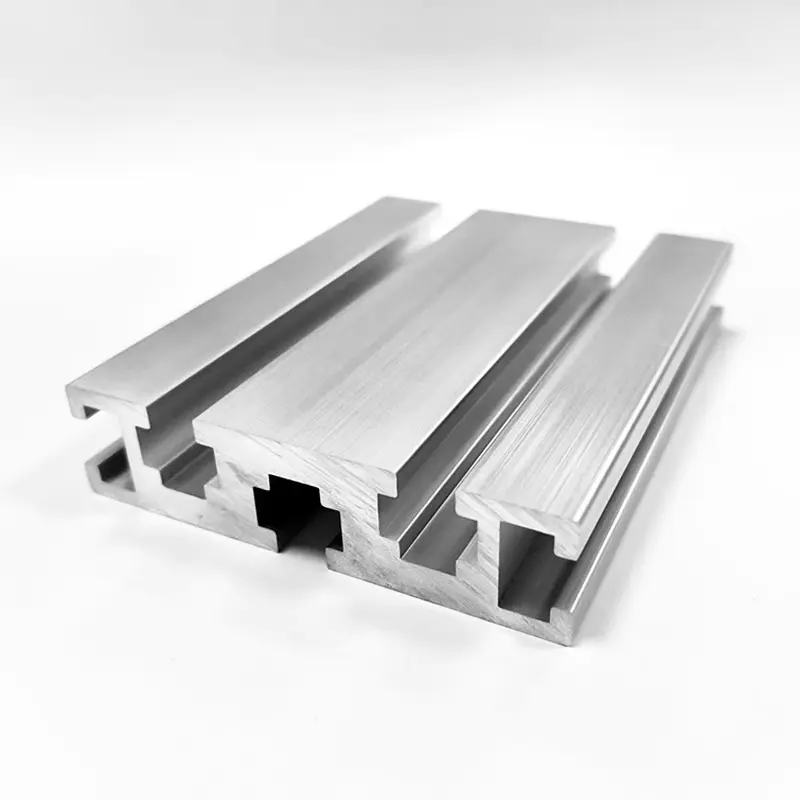
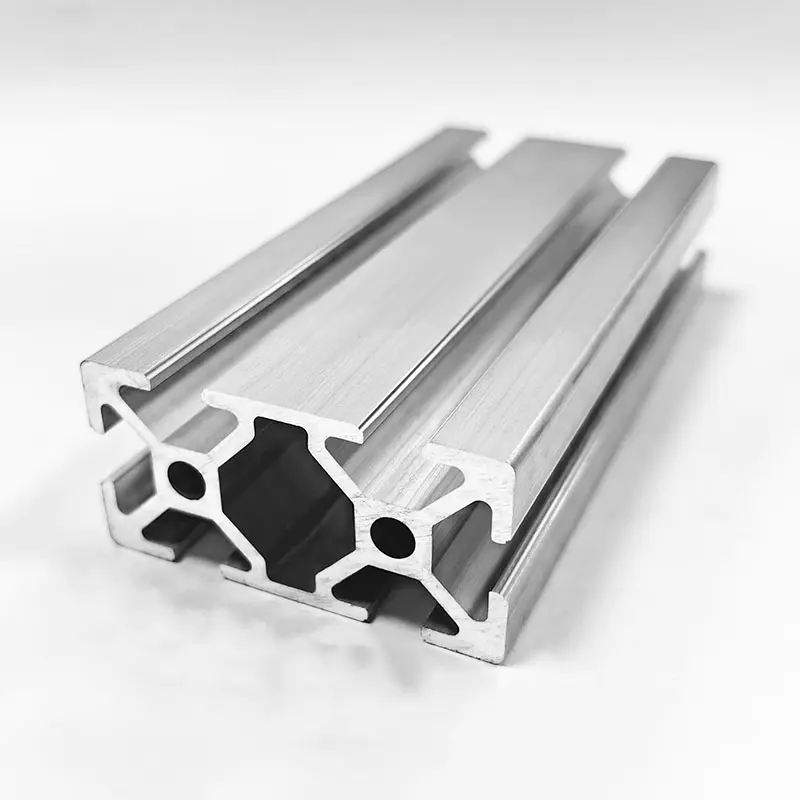
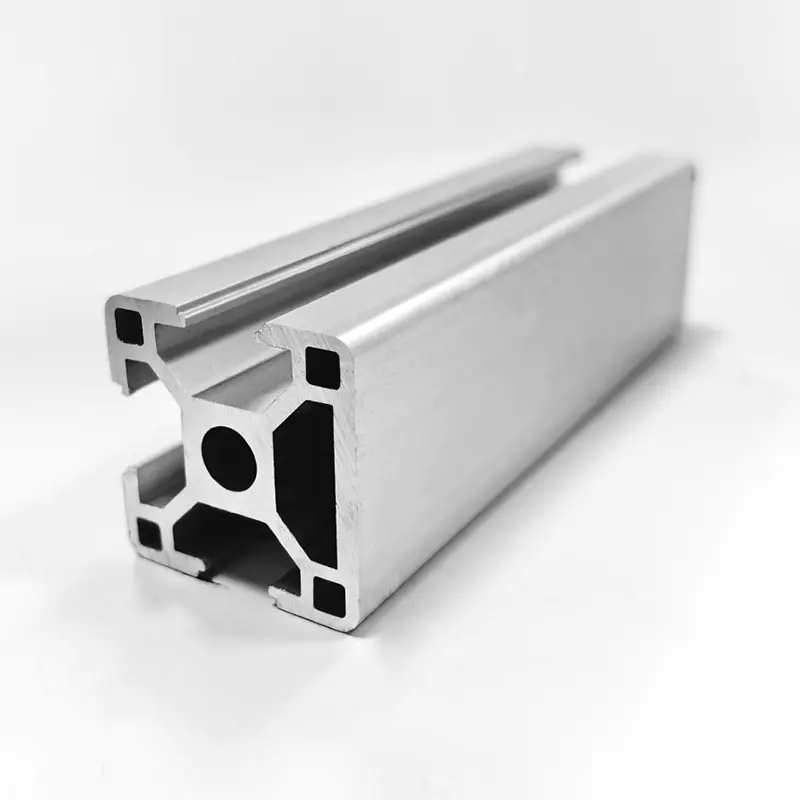
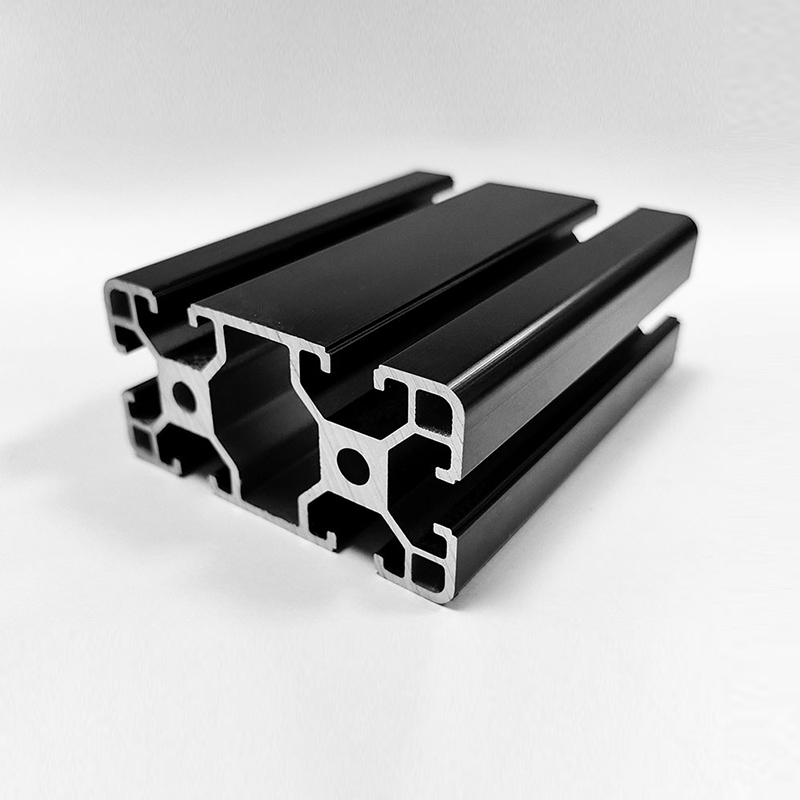
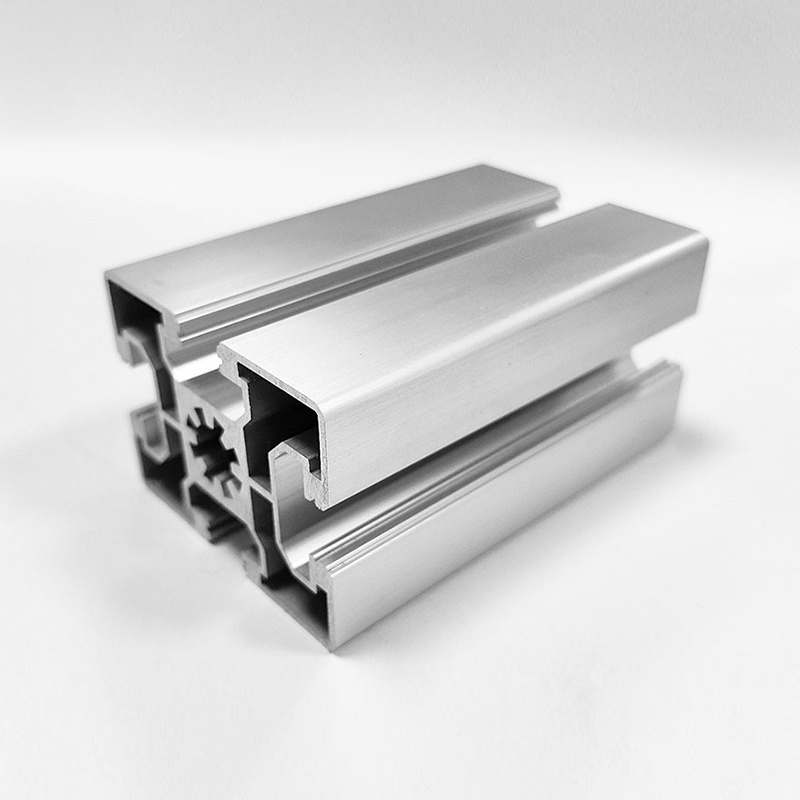
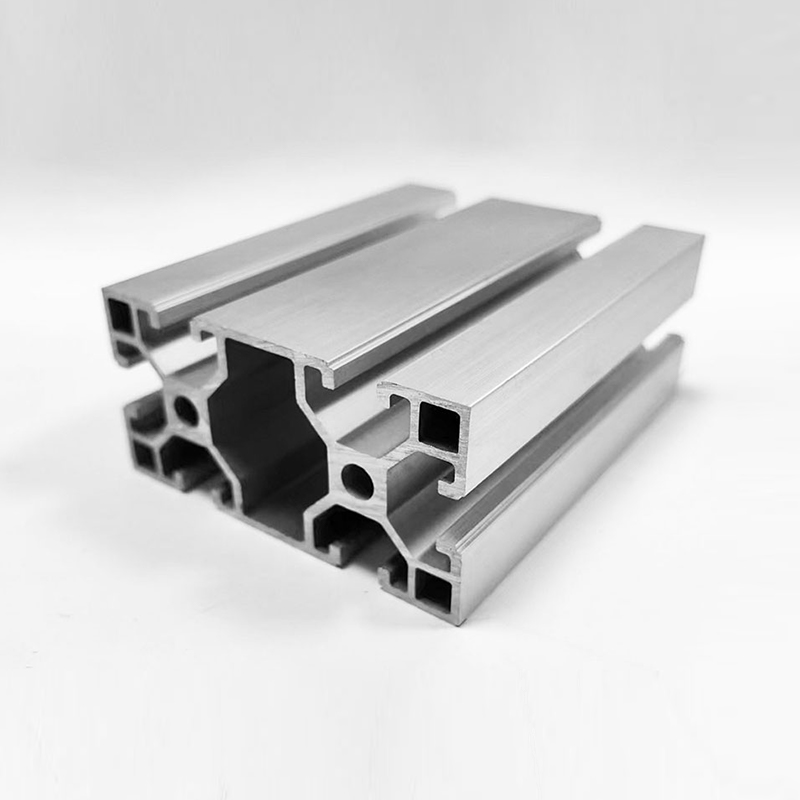
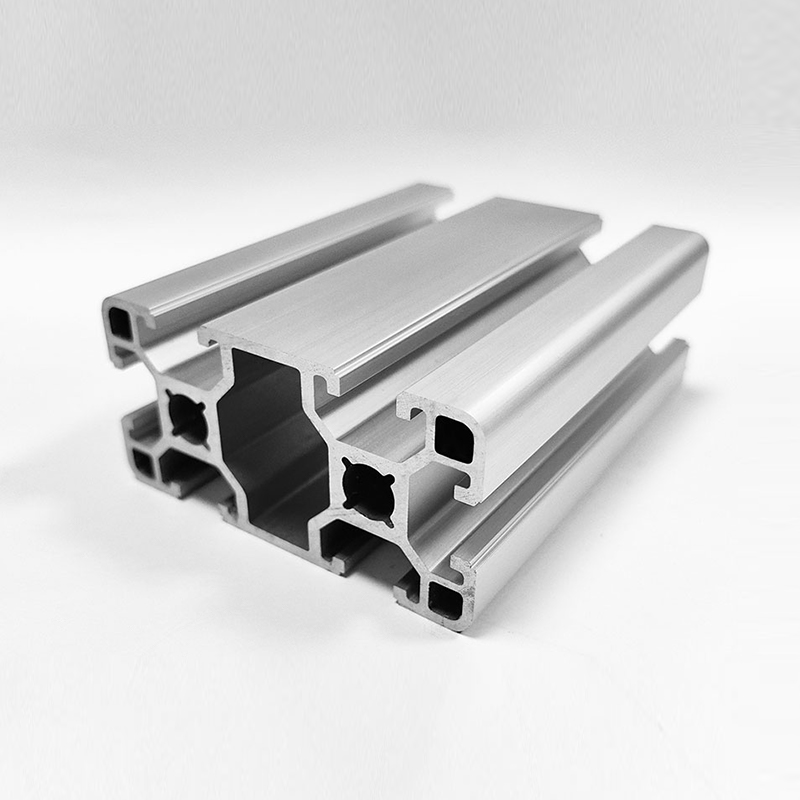
Legeringsprofiel met hoge sterkte 6061-T6
Geëxtrudeerd uit 6061-T6 aluminium met verbeterde wanddikte en geoptimaliseerde interne ribbels. Ontworpen voor structurele raamwerken, geautomatiseerde apparatuurbases en ondersteuningssystemen voor zware lasten. Precisietoleranties voldoen aan ASTM B221, met volledige interne CNC-bewerking en oppervlakteafwerking.
Kernvoordelen
Geïntegreerde productieketen
Matrijsontwerp, extrusie, CNC-bewerking (3- en 5-assig), anodiseren, poedercoaten en assemblage – allemaal in eigen beheer op drie productielocaties. Vermindert de doorlooptijd en zorgt voor volledige traceerbaarheid.
Hoge sterkte legering
Een gecontroleerd Mg- (0,8–1,2%) en Si-gehalte (0,4–0,8%) zorgt voor consistente mechanische eigenschappen. T6-temper biedt een balans tussen sterkte, vervormbaarheid en corrosieweerstand.
Precisie en stabiliteit
Rechtheid ≤ 0,5 mm/m, torsie ≤ 0,3 mm/m. Aangepaste lengtes met ±0,2 mm snijtolerantie. Geschikt voor uiterst nauwkeurige montage met bijpassende componenten.
Oppervlaktetechniek
Ontvet en gepassiveerd vóór afwerking. Anodische coating tot 25 μm (klasse AA25) volgens MIL-A-8625. Poedercoating verkrijgbaar in RAL-kleuren met uniforme laagdikte.
Productspecificaties
| Parameter | Waarde / bereik |
|---|---|
| Legering / Temper | 6061-T6 |
| Wanddikte | 2,5 – 6,0 mm (serieafhankelijk) |
| Standaard lengtes | 6,0 m / 6,5 m (op maat gesneden beschikbaar) |
| Treksterkte (Rm) | ≥ 310 MPa |
| Vloeisterkte (Rp0,2) | ≥ 276 MPa |
| Verlenging (A50) | ≥ 10% |
| Hardheid (HBW) | ≥ 95 |
| Oppervlakteafwerking | Molen, helder/zwart geanodiseerd, gepoedercoat (RAL) |
| Tolerantie voor rechtheid | ≤ 0,5 mm/m |
| Tolerantie voor torsie | ≤ 0,3 mm/m |
Toepassingsgebieden
Industriële apparatuur
- Machineframes en transportbandsteunen
- Trillingsdempende basissen
- Portaal- en portaalconstructies
Automatisering & robotica
- Robotwerkstations en eindeffectorsteunen
- Lineaire geleiderails en actuatorbeugels
- Veiligheidsbewaking en behuizingsframe
Infrastructuur & energie
- Montagesystemen voor zonnepanelen
- Zwaar uitgevoerde stellingen en rekken
- Op maat gemaakte behuizingen voor elektrische kasten
Richtlijnen voor verwerking en montage
- Aanbevolen tapkoppel voor M8-schroefdraad: 18–22 N·m. Gebruik draadvormende schroeven voor blinde gaten om de spanningsconcentratie te verminderen.
- Gebruik voor geanodiseerde oppervlakken pH-neutrale reinigingsmiddelen (6–8). Vermijd zure of alkalische middelen die de coating kunnen aantasten.
- Lassen: gebruik ER4043 of ER5356 lasdraad. Warmtebehandeling na het lassen (PWHT) is vereist om de T6-eigenschappen te herstellen.
- Maximale continue bedrijfstemperatuur: 150 °C. Boven deze drempel vindt krachtvermindering plaats.
- Opslag: profielen droog en afgedekt bewaren. Vermijd direct contact met ongelijksoortige metalen (koper, blank staal) om galvanische corrosie te voorkomen.
Veelgestelde vragen
Onder een eenvoudig ondersteunde overspanning van 2,0 m met gelijkmatige belasting ondersteunt het profiel van 100×100×5 mm (sectiemodulus 22,4 cm³) ongeveer 1800 kg bij vloeigrens (276 MPa). Voor puntbelastingen halverwege de overspanning de capaciteit met 50% verminderen. Raadpleeg altijd technische berekeningen voor uw specifieke configuratie.
Ja. Huishuo exploiteert 3-assige en 5-assige CNC-bewerkingscentra voor boren, tappen, frezen en verzinken. Wij bieden ook profielsnijden op exacte lengtes aan met een tolerantie van ±0,2 mm. Dien 2D/3D-tekeningen in voor een procesbeoordeling.
Fabrieksafwerking wordt binnen 7-10 dagen verzonden. Anodiseren (helder/zwart) voegt 3-5 dagen toe; poedercoating (elke RAL) voegt 5-7 dagen toe. Alle oppervlaktebehandelingslijnen zijn in eigen huis, waardoor vertragingen bij uitbesteding worden verminderd. Minimale bestelhoeveelheid voor aangepaste kleuren: 500 kg.
Gebruik een smeermiddel tegen vastlopen (nikkel- of koperbasis) op de schroefdraad, of gebruik PTFE-gecoate bevestigingsmiddelen. Breng voor geanodiseerde profielen een droogfilmsmeermiddel aan op de pasvlakken om wrijving te verminderen en overdracht van aluminium te voorkomen.