Als een machinebouwer naar het smeltpunt van aluminium vraagt, is hij meestal niet van plan iets te smelten. Ze controleren een lastekening, specificeren een ingebouwde behuizing of bevestigen dat een geëxtrudeerd profielframe in de buurt van een warmtebron kan zitten. Het antwoord is simpel: puur aluminium smelt bij 660,32°C , van 933,47 K / 1220,58 ° F. Alles boven deze waarde hangt af van de legeringskwaliteit, de verwarmingsomstandigheden en het gebruikte proces.
Dat getal is meer dan een triviaal antwoord: het bepaalt of een onderdeel moet grondig worden, geëxtrudeerd, gelast of machinaal bewerkt, en het robuuste waarom aluminium zich in de werkplaats anders gedraagt dan staal. In de onderstaande paragrafen wordt de referentiewaarde behandeld, hoe deze verbreden tot een smeltbereik en hoe deze informatie in de echte productie kan worden toegepast.
Het smeltpunt van aluminium in één oogopslag
Aluminium heeft een van de laagste smeltpunten van de structurele structurele metalen. De geaccepteerde referentiewaarde voor puur aluminium is:
- 660,32°C (graden Celsius)
- 933,47 K (Kelvin)
- 1220,58°F (graden Fahrenheit)
Deze waarde wordt gemeten op aluminium met een zuiverheid van ongeveer 99,996%. Het is een echt smeltpunt in thermodynamische zin: bij 660,32°C bestaan de vaste en vloeibare fases in evenwicht, en extra warmte zet enorm aluminium in vloeistof zonder de temperatuur te veranderen. Commerciële zuiverheidsgraden, gietlegeringen en smeedlegeringen gedragen zich anders omdat onzuiverheden en besloten toevoegingen de overgang over een temperatuurbereik verspreiden.
Waarom het rookpunt belangrijk is bij gieten, lassen en extrusie
Bijna elk aluminiumproductieproces wordt gepositioneerd ten opzichte van het smeltpunt. Erboven wordt erin verwerkt, eronder wordt geëxtrudeerd en plaatselijk wordt er gelast. Weten waar uw proces zich bevindt, voorkomt de meest verrassende kwaliteitsfouten.
Gieten: werken met de vloeibare fase
Gieten is het enige reguliere proces dat het smeltpunt volledig overschrijdt. Spuitgietlegeringen worden tussen ruwweg 680°C en 740°C gehouden, zodat het metaal voldoende oververhitten heeft om dunne vormdelen te vullen voordat het bevriest. De liquidus vertelt de gieterij hoeveel oververhitting beschikbaar is; de solide vertelt wanneer het gietstuk stabiel genoeg is om uit te werpen. Zwaartekracht en zandgieten volgen dezelfde logica bij verschillende temperaturen.
Lassen: plaatselijk smelten met praktische gevolgen
Bij lassen wordt een kleine zone boven het smeltpunt verwarmd, maar aluminium maakt dit lastig dan de temperatuur alleen doet vermoeden. Elk aluminiumoppervlak is voorzien van een dunne oxidelaag die rook bij ongeveer 2072°C. De oxidehuid blijft dus stevig terwijl het onderliggende basismetaal al verdeeld is. Dat is de reden waarom TIG- en MIG-lassen afhankelijk zijn van wisselstroom en oxidereinigende werking, en waarom een slechte voorbereiding leidt tot oxide-insluitsels en porositeit. Aluminium geeft ook geen visuele waarschuwing voordat het rook: het gloeit niet rood op zoals staal, dus een oververhit lasbad kan worden vervormd zonder enig duidelijk signaal.
Extrusie: warme vormen onder het smeltpunt
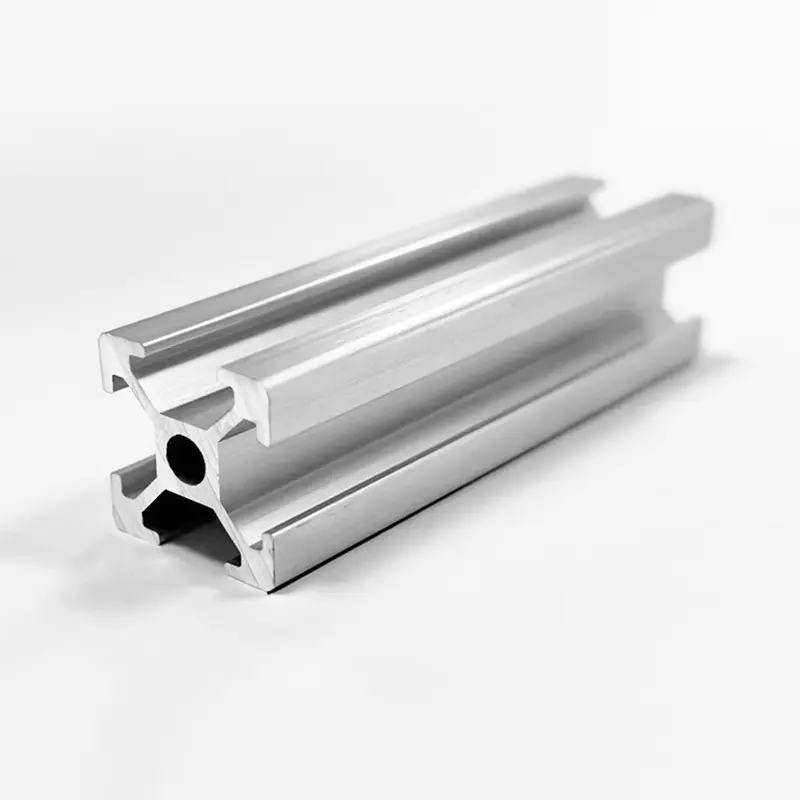
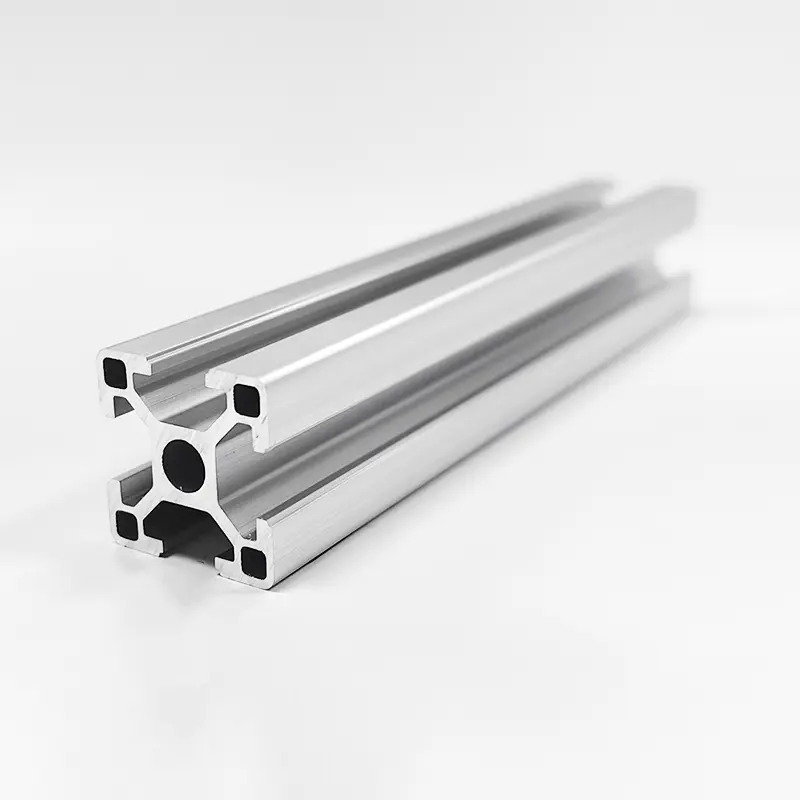
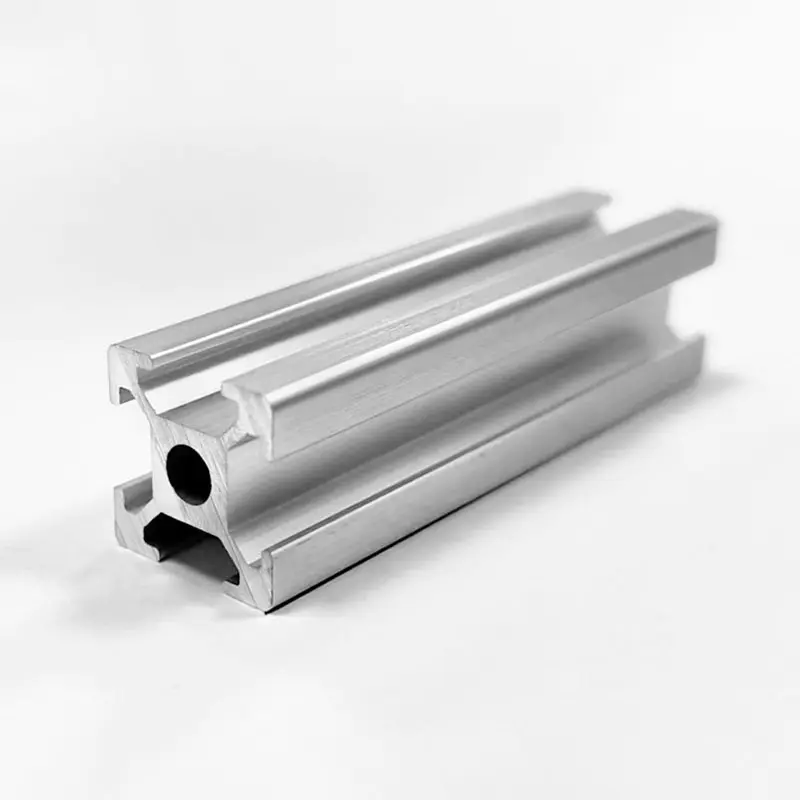
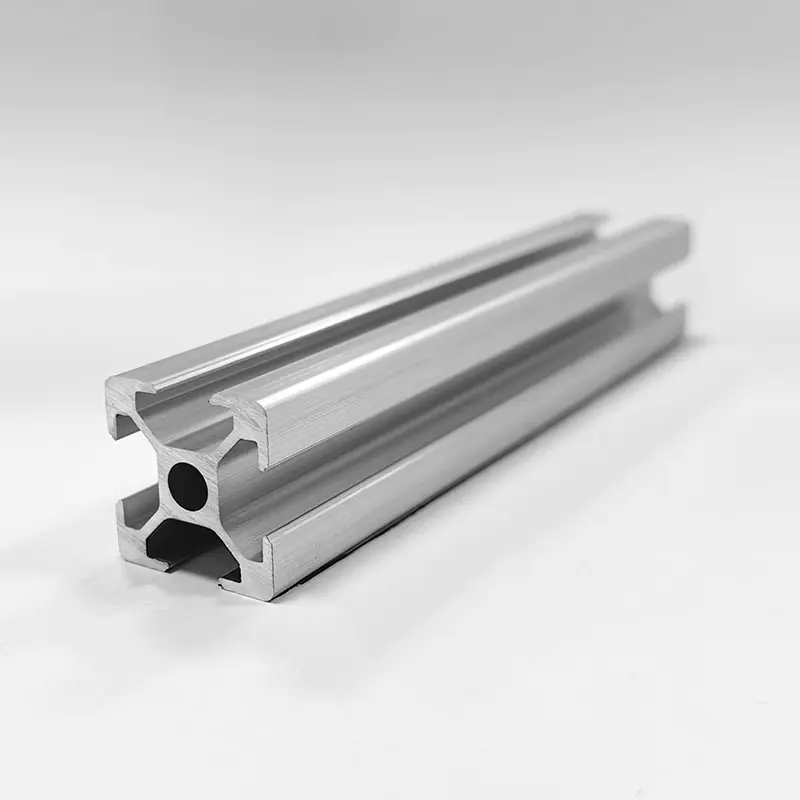
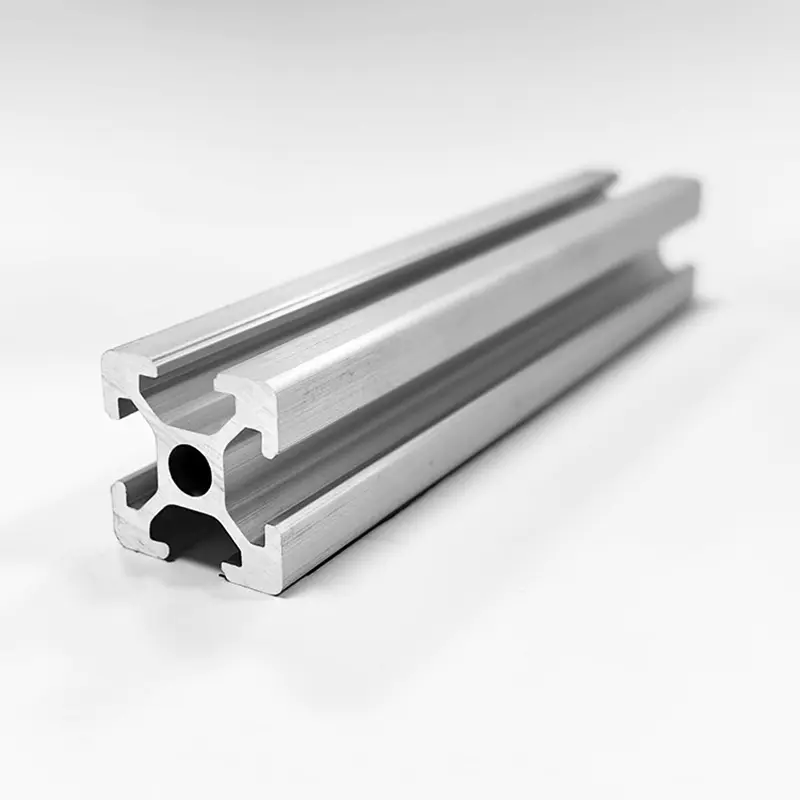
Extrusie houdt van het metaal gecombineerd in de vaste toestand. Knuppels van 6xxx-legeringen worden voorverwarmd tot ongeveer 450-500°C, ver onder de solide, zodat het materiaal zacht en plastisch wordt, maar nooit gedeeltelijk verdeeld. Dat is wat het mogelijk maakt om complexe dwarsdoorsneden door een matrijs te duwen, terwijl er nauwe toleranties worden aangehouden. Als fabrikant van industriële aluminium extrusieprofielen groter we de temperatuur van de knuppel als een van de meest gecontroleerde parameters op de pers: te koud en het profiel scheurt, te warm en de oppervlaktekwaliteit neemt af, en bij de solidus begint de sectie te barsten. Voor standaard frameprofielen zoals onze 2020-serie aluminium extrusieprofielen met T-gleuf Dankzij de stabiele voorverwarming blijft de doorsnede nauwkeurig van de eerste tot de laatste meter.
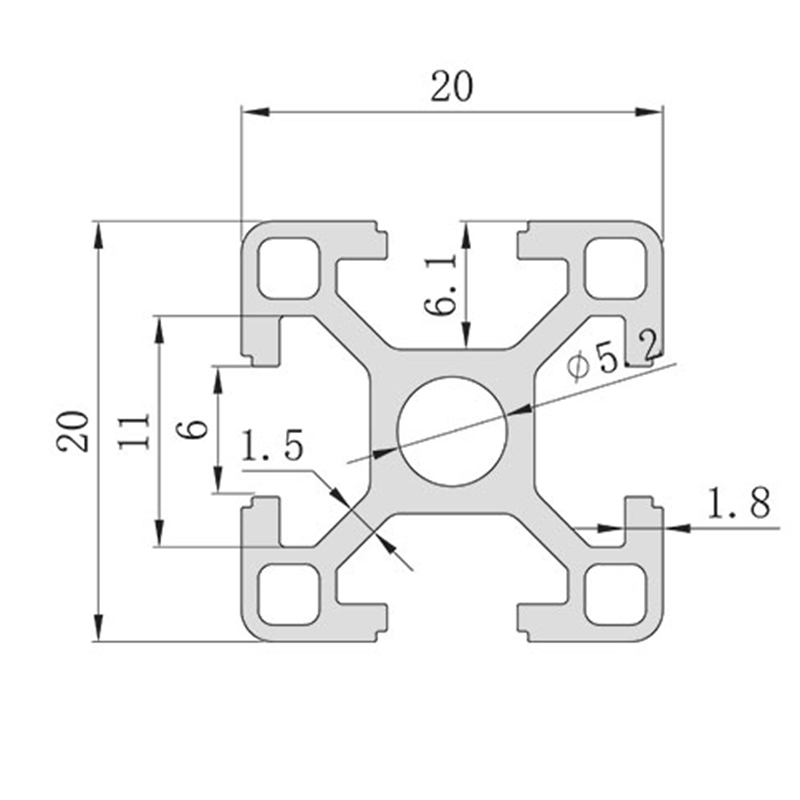 OEM 2020-serie aluminium extrusieprofiel met 6 mm t-slotontwerp Leveranciers, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. is China groothandel 2020-serie aluminium extrusieprofiel met 6 mm t-slot ontwerp ... Bekijk Product →
Solidus en liquidus: hoe legeringen het smeltpunt vergroten
Zuiver aluminium smelt bij één enkele scherpe temperatuur. enorme legeringselementen worden toegevoegd, breidt de overgang zich uit naar een bereik. De solidus is de hoogste temperatuur waarbij de legering nog volledig uitgestrekt is; de liquidus is de laagste temperatuur waarbij het volledig vloeibaar is. Tussen de twee bestaan vaste en vloeibare componenten naast elkaar, wat normaal is bij gieten, maar gevaarlijk bij warmtebehandeling en lassen.
Tabel 1. Typische smeltbereiken voor gebruikelijke aluminiumlegeringen. Waarden zijn waarschijnlijk afhankelijk van de exacte samenstelling en het humeur; altijd bevestigen tegen het molencertificaat. | Legering | Temperament | Solidus (°C) | Liquidus (°C) | Typische toepassing |
| 6063 | T5 / T6 | 615 | 655 | Geëxtrudeerde profielen, kozijnen, architecturale secties |
| 6061 | T6 | 582 | 652 | Structurele secties, gelaste samenstellingen |
| 5052 | H32 | 607 | 649 | Maritieme panelen, plaatwerk |
| 7075 | T6 | 477 | 635 | Lucht- en ruimtevaartcomponenten met hoge sterkte |
| A356 | T6 opgelost | 574 | 610 | Gietwielen, pomphuizen |
Let op de spreiding: 6061 is boven 582°C al gedeeltelijk verdeeld, ook al is het pas bij 652°C volledig vloeibaar. Extrusiematrijzen blijven onder de solidus om heetscheuren te voorkomen. Bij warmtebehandeling veroorzaakt het de solidus begint te smelten, waardoor de mechanische eigenschappen van het onderdeel permanent worden vernietigd.
Factoren die het smeltpunt van aluminium beïnvloeden
Verschillende variabele uit de echte wereld veranderen hoe het theoretische smeltpunt zich op de werkvloer draagt.
Legeringselementen
Silicium en koper verlagen het smelttraject meer dan welke andere functionele ingrediënten dan ook. De aluminium-silicium-eutectiek heeft een temperatuur van ongeveer 577°C en bevat ruwweg 12,6% silicium. Daarom blijven de meeste gietlegeringen verwerkbaar bij temperaturen waarbij de smeedlegeringen nog steeds enorm zijn. Magnesium en zink verlagend ook de solidus, zoals rij 7075 in Tabel 1 laat zien. Legeringsselectie is daarom alleenmakelijk verbonden met processelectie.
Zuiverheidsniveau
Aluminium met een zuiverheid van 99,99% smelt binnen een fractie van een graad van 660,32°C. Commerciële zuiverheidsgraden van 99,5-99,8% bevatten sporenijzer en silicium die de overgang met een paar graden vergroten. Voor het meeste structurele werk is het verschil verwaarloosbaar, maar voor hardsolderen en precisiegieten verandert de keuze van de vulstof en de inweektijden.
De oxidelaag
Aluminiumoxide rook bij ongeveer 2072°C, ongeveer drie keer zo hoog als het metaal eronder. Tijdens het lassen en hardsolderen moet de laag worden verbroken of verwijderd, anders kan het verborgen metaal de verbinding niet bevochtigen. Tijdens het smelten voor het gieten drijft de oxidehuid erboven en kan worden afgeroomd, maar houdt ook gas en insluitsels vast als deze in de smelt wordt geroerd. De oxidelaag verandert het smeltpunt van het metaal niet, maar is wel de voornaamste reden dat aluminium moeilijk te lassen is dan staal.
Druk- en verwarmingssnelheid
Voor technische doeleinden is noch de druk, noch de verwarmingssnelheid een praktisch effect op het smeltpunt van aluminium. Druk komeneffecten alleen voor bij gespecialiseerd hogedrukonderzoek, en de verwarmingssnelheid beïnvloed hoe nauwkeurig je de overgang waar neemt, niet de evenwichtswaarde zelf. Vertrouw op het materiaalgegevensblad, niet op de pyrometerwaarde.
Wat het smeltpunt betekent voor aluminium profielen en kozijnen
Voor een aluminium profielframe is het smeltpunt bijna nooit de ontwerplimiet. Frames zijn ontworpen tegen doorbuiging, vloeigrens en stijfheid van de verbindingen, en niet tegen smelten. Temperatuur is op twee manieren en nog steeds van belang.
Tien eerste verzacht continu gebruik boven grofweg 250-300°C de standaard 6xxx-temperaturen lang voordat het smelten veroorzaakt: de verouderingseffecten keren om, de sterkte neemt af en klemverbindingen kunnen ondergronds. Ten tweede veroorzaakte elk las- of hardsoldeer dat op een frame plaatselijk smelten werd uitgevoerd waardoor de deurhitte de zone uitgloeit. Als een machineframe-belasting in de buurt van een lasverbinding moet worden gedragen, moet u deze na het lassen opnieuw verouderen of de verbinding opnieuw ontwerpen.
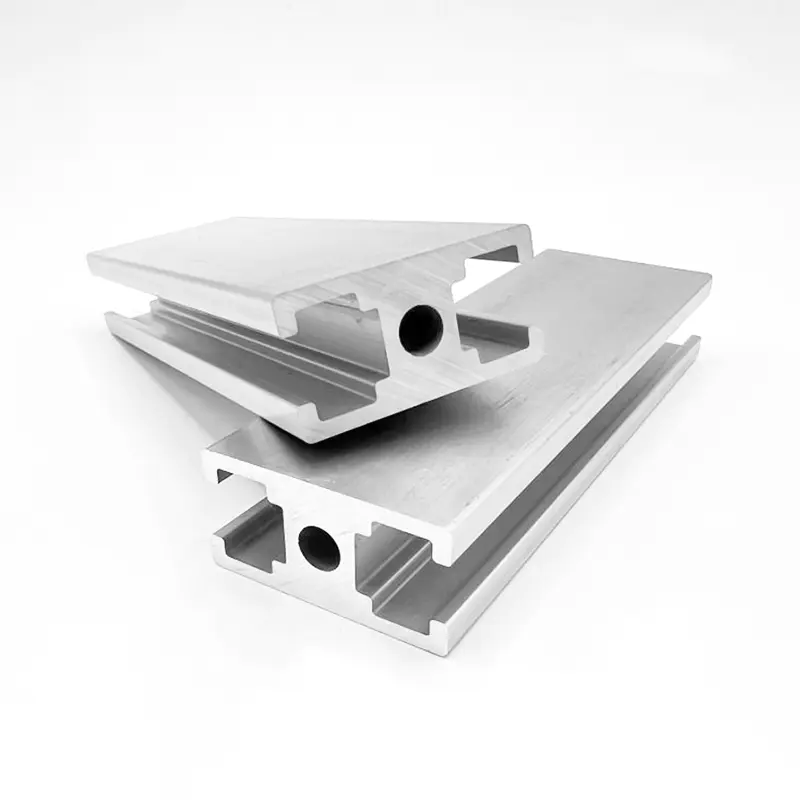
Het dragen van constructies met trilling van puntbelastingen zorgt ervoor dat de lage elasticiteitsmodulus van aluminium ervoor zorgt dat de sectiestijfheid het werk doet. Vaak raden wij krachtige wanddelen aan zoals bijv verdikte dragende 4040 T-gleuf aluminium profielen in plaats van te vervangen met sterkere legeringen, omdat het frame wordt bepaald zonder dat het lasgedrag van de smelteigenschappen verandert. Wanneer u series en belastingklassen veroorzaakt, ontstaat er een praktische technische handleiding Aluminium extrusiesystemen met T-gleuf aanbevolen meer ontwerptijd dan het opnieuw controleren van de smelttemperaturen.
 OEM HS-8-4040B Verdikt gedragen T-gleuf 4040 aluminium profiel, 2,5 mm wand-T Shanghai Huishuo Aluminium Industry Technology Co., Ltd. is China groothandel HS-8-4040B verdikte dragende T-sleuf 4040 aluminium profiel... Bekijk Product →
Aluminium versus andere gewone metalen: waarom 660°C doet
Tabel 2. Geschatte smeltpunten van gewone technische metalen ter vergelijking. | Metaal | Smeltpunt (°C) | Smeltpunt (°F) | Vergelijken met aluminium |
| Zink | 419.5 | 787 | Pils; Beschermt staal als galvaniserende coating |
| Magnesium | 650 | 1202 | Vergelijkbaar; gebruikt in lichtgewicht gietstukken |
| Aluminium (puur) | 660.3 | 1220.6 | Referentie |
| Messing (typisch) | 900-940 | 1650-1720 | Hoger; Moeilijk te gieten en te bewerken |
| Koper | 1084.6 | 1984 | Veel hoger; uitstekende geleidbaarheid |
| Roestvrij staal | 1400-1450 | 2550-2640 | Veel hoger; dienst op hoge temperatuur |
| Zacht staal | 1370-1510 | 2500-2750 | Veel hoger; structurele wanbetaling |
Het belangrijkste gevolg is van economische aard. Het kleine smeltbereik van aluminium maakt extrusie en spuitgieten snel en betaalbaar. Staal en roestvrij staal hebben veel meer energie nodig om te smelten en te vormen. Daarom verdient zwaar constructiewerk nog steeds de voorkeur aan staal, terwijl lichte frames, behuizingen en warmteafvoerende componenten de voorkeur geven aan aluminium. Dezelfde temperatuurlimiet betekent dat aluminium geen plaats heeft bij continu gebruik boven ongeveer 300°C: het zal niet smelten, maar het zal wel zijn temperatuurverliezen en onder belasting gaan ingewikkeld.
Praktische tips voor het werken met aluminium
Zet het smeltpunt aan het werk in het ontwerpbureau, niet alleen in de oven:
- Bekijk het smeltbereik als een proceslimiet, niet als een ontwerplimiet. Vloeisterkte en kruipgedrag bepalen structurele toepassingen.
- Gebruik voor gelaste constructies 6xxx-legeringen met bijpassend vulmetaal en controleer of de door hitte beïnvloede zone het sterkteverlies kan accepteren.
- Voor bewerkte onderdelen is smelten niet het probleem. Het vermindert gebeurtenissen ver onder de 660°C, maar ongecontroleerde hitte veroorzaakte maatafwijking en slijtage van het gereedschap. Beheer dus de koelvloeistof en de toevoer zoals bij elke precisieklus.
- Raad nooit het smeltbereik op basis van een algemene grafiek. Vraag voor elke hitte een molencertificaat of datasheet aan, vooral voor gietstukken en hardgesoldeerde samenstellingen.
- Houd fijne aluminiumspanen uit de buurt van ontstekingsbronnen. Fijnverdeelde aluminiumstof kan onder het bulksmeltpunt ontbranden.
In onze productiefaciliteiten bepaalt het smeltpunt hoe een onderdeel wordt gemaakt, niet of het kan worden gemaakt. Als er een geometrie moet worden, koelen we deze met gecontroleerde parameters van de liquidus. Als er gelast moet worden, regelen wij de lokale warmte-inbreng. Als het machinaal bewerkt moet worden, dan solliciteren wij CNC-aluminiumverwerking met gecontroleerde voedingen, snelheden en koelmiddelstroom.
 Groothandel CNC-aluminiumverwerkingsfabriek, afgesloten Shanghai Huishuo Aluminium Industry Technology Co., Ltd. is China CNC-aluminiumverwerkingsfabrikanten en CNC-aluminiumverwerkingsfabrikanten ... Bekijk Product →
Weten dat puur aluminium smelt bij 660,32°C is het gemakkelijkste deel. De echte technische vraag is welke legering, welk proces en welk temperatuurvenster het onderdeel producent dat je nodig hebt. Begin met de legeringsserie, controleer de solidus en liquidus en laat het proces volgen.