1. Inleiding tot aluminium extrusieprofielen
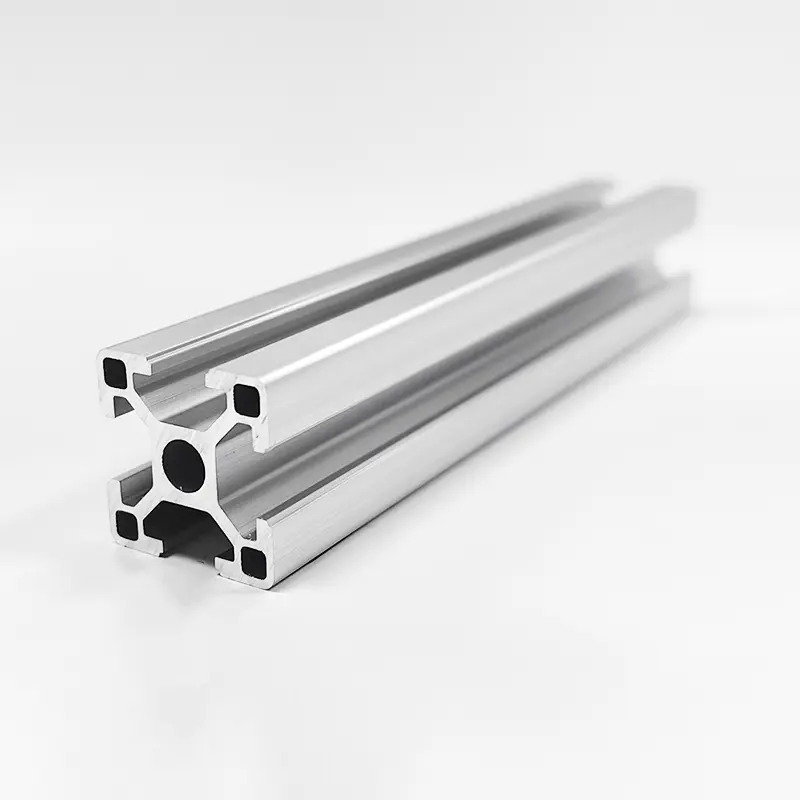
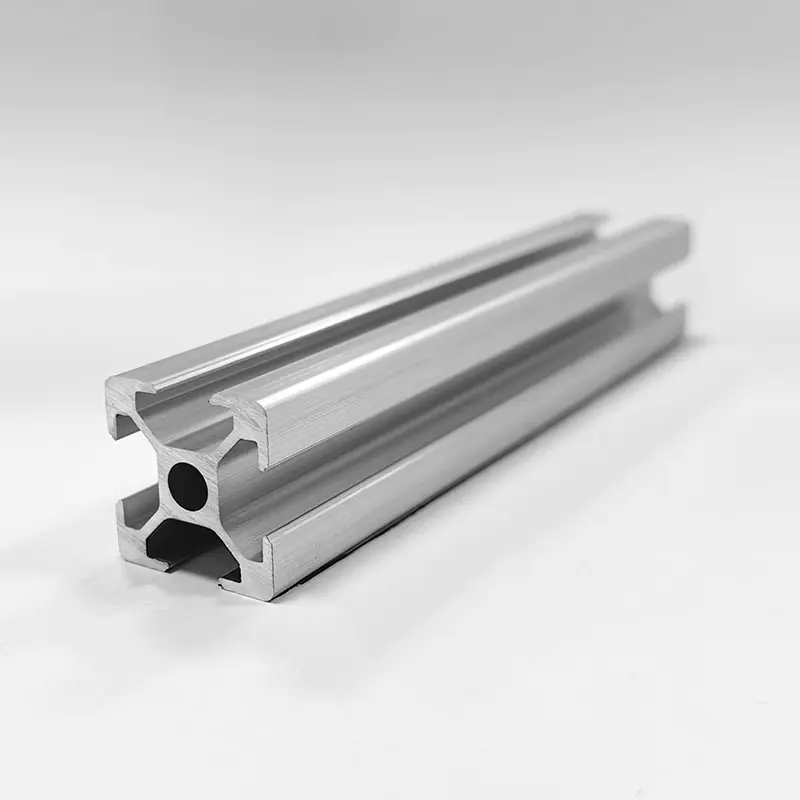
Aluminium extrusieprofielen zijn fundamentele componenten geworden in de moderne techniek, constructie, automobielsector, hernieuwbare energie en industriële automatisering. Bij het extrusieproces worden verwarmde knuppels van aluminiumlegeringen onder extreme hydraulische druk door een gevormde stalen matrijs geperst. Dit proces levert continue lengteprofielen op met complexe, constante doorsneden die lichtgewichteigenschappen combineren met structurele duurzaamheid.
Voor internationale kopers, constructeurs en fabrikanten van originele apparatuur vereist het selecteren van het juiste aluminium extrusieprofiel het evalueren van verschillende kritische factoren. Materiaaleigenschappen worden bepaald door de samenstelling van de legering, de temperatuur van de warmtebehandeling, de geometrie van de dwarsdoorsnede en methoden voor oppervlakteafwerking. Het kiezen van de verkeerde legeringskwaliteit of temperaanduiding kan leiden tot voortijdig mechanisch falen, esthetische achteruitgang, hogere productiekosten of onnodige montage-uitdagingen.
Deze uitgebreide technische gids biedt een diepgaande vergelijkende analyse van de belangrijkste architectonische en structurele aluminiumlegeringen, met bijzondere aandacht voor 6061, 6063 en 6005A. Het analyseert chemische samenstellingen, mechanische sterkte, temperatuurtoestanden, oppervlaktebehandelingsprestaties en ontwerptoleranties om inkoopteams en ingenieurs te helpen bij het selecteren van het optimale extrusieprofiel voor hun specifieke toepassingsvereisten.
2. Chemische samenstelling en metallurgie: 6061 versus 6063 versus 6005A
De prestaties van een aluminium extrusieprofiel zijn geworteld in de chemische samenstelling ervan. Standaard geëxtrudeerde profielen behoren voornamelijk tot de aluminiumlegeringen van de 6xxx-serie, die magnesium en silicium als belangrijkste legeringselementen bevatten. Deze elementen vormen magnesiumsilicide (Mg2Si), een verbinding die de legering warmtebehandelbaar maakt en reageert op precipitatieharding.
2.1 Grenswaarden voor chemische samenstelling (ASTM B221-standaard)
De exacte balans tussen magnesium, silicium, koper, chroom en ijzer bepaalt het verwerkingsgedrag, de extrusiesnelheid, de vervormbaarheid en de sterkte na veroudering van elke legering.
| Legering kwaliteit | Silicium (Si) | Ijzer (Fe) | Koper (Cu) | Mangaan (Mn) | Magnesium (Mg) | Chroom (Cr) | Zink (Zn) | Titaan (Ti) | Aluminium (Al) |
| 6061 | 0,40 - 0,80% | Maximaal 0,70% | 0,15 - 0,40% | Maximaal 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Maximaal 0,25% | Maximaal 0,15% | Balans |
| 6063 | 0,20 - 0,60% | Maximaal 0,35% | Maximaal 0,10% | Maximaal 0,10% | 0,45 - 0,90% | Maximaal 0,10% | Maximaal 0,10% | Maximaal 0,10% | Balans |
| 6005A | 0,50 - 0,90% | Maximaal 0,35% | Maximaal 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Maximaal 0,20% | Maximaal 0,10% | Balans |
2.2 Metallurgische verschillen en karakterisering van legeringen
- 6061 aluminiumlegering : 6061 wordt vaak structureel aluminium genoemd en bevat hogere niveaus van magnesium en silicium, samen met opzettelijke toevoegingen van koper (0,15 tot 0,40 procent) en chroom (0,04 tot 0,35 procent). Koper verbetert de ultieme treksterkte en hardheid, terwijl chroom de korrelstructuur verfijnt en de herkristallisatie tijdens de warmtebehandeling regelt. Een hoger legeringsgehalte verhoogt echter de vloeispanning tijdens de extrusie, wat de extrusiesnelheid beperkt en de maximale sectiecomplexiteit vermindert.
- 6063 aluminiumlegering : 6063 wordt algemeen erkend als architectonisch aluminium en heeft een lager magnesium- en siliciumgehalte en een kopergehalte van bijna nul. Deze schone formulering resulteert in een lage vervormingsweerstand tijdens extrusie, waardoor een soepele extrusie door complexe matrijzen met meerdere gaten mogelijk is. Het levert ook dunne wanddiktes en een superieure oppervlaktegladheid op, waardoor het de voorkeurslegering is voor anodiseren.
- 6005A aluminiumlegering : Gelegen tussen 6061 en 6063, bevat 6005A een gecontroleerd mangaan- en chroomgehalte om de sterkte en taaiheid te vergroten zonder de extrudeerbaarheid aanzienlijk op te offeren. Het biedt superieure buigweerstand en slagsterkte vergeleken met 6063, terwijl een betere extrusiesnelheid behouden blijft dan 6061.
3. Vergelijking van mechanische eigenschappen en draagvermogen
Ingenieurs moeten aluminiumlegeringen selecteren op basis van specifieke mechanische belastingcriteria, zoals vloeigrens onder spanning, treksterkte, rek en oppervlaktehardheid.
3.1 Matrix van mechanische eigenschappen voor veel voorkomende extrusietemperaturen
Het mechanische gedrag varieert aanzienlijk, afhankelijk van de legeringssamenstelling en het toegepaste warmtebehandelingsproces.
| Eigenschapsparameter | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Constructiestaal (referentie) |
| Ultieme treksterkte (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Opbrengststerkte (0,2% offset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Verlenging bij breuk (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Brinell-hardheid (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Vermoeidheidslimiet (MPa) | 60 | 69 | 96 | 85 | 180 |
| Elasticiteitsmodulus (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Dichtheid (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Analyse van structurele belasting: 6061 versus 6063
- Opbrengst en trekprestaties : 6061-T6 vertoont ongeveer 30 tot 40 procent hogere vloeigrens en treksterkte dan 6063-T6. Voor structurele frames, montage van zware apparatuur, subframes van autochassis en dragende spanten stelt 6061-T6 ontwerpers in staat de profielwanddikte te verminderen met behoud van veiligheidsmarges.
- Doorbuiging en elastische modulus : Zowel 6061 als 6063 hebben een identieke elasticiteitsmodulus van ongeveer 68,9 Gigapascal. Dit betekent dat onder puur elastische buigomstandigheden waarbij de spanning de vloeigrens niet overschrijdt, profielen gemaakt van 6061 en 6063 met dezelfde dwarsdoorsnedegeometrie exact dezelfde hoeveelheid zullen doorbuigen. Hoge sterkte verhoogt de stijfheid niet; De stijfheid wordt volledig bepaald door het traagheidsmoment in dwarsdoorsnede (I-waarde) en het geometrieontwerp.
- Vermoeidheid weerstand : 6061-T6 biedt een vermoeiingssterkte van 96 Megapascal vergeleken met 69 Megapascal voor 6063-T6. Voor componenten die worden blootgesteld aan dynamische cyclische belasting, cyclische trillingen of herhaalde structurele schokken, biedt 6061-T6 een langere levensduur tegen microscheuren en vermoeidheidsfalen.
4. Warmtebehandelings- en temperaanduidingen (T4, T5, T6)
Aluminium extrusieprofielen ontlenen een aanzienlijk deel van hun uiteindelijke sterkte aan neerslagverharding, ook wel kunstmatige veroudering genoemd. Het begrijpen van temperaanduidingen is van cruciaal belang bij het lezen van technische tekeningen en het bestellen van onbewerkte extrusies.
4.1 Uitleg van veelvoorkomende extrusietemperaturen
- T4 Temper (oplossing warmtebehandeld en natuurlijk verouderd) : Het aluminiumprofiel wordt bij verhoogde temperaturen met warmte behandeld, afgeschrikt en op natuurlijke wijze bij kamertemperatuur verouderd tot een vrijwel stabiele toestand. T4-profielen behouden uitstekende koudvervormbaarheid, ductiliteit en buigbaarheid, waardoor ze geschikt zijn voor koudbuigen, strekken of zware vervormingsbewerkingen na de extrusie.
- T5 Temper (gekoeld door verhoogde temperatuur en kunstmatig verouderd) : Het profiel verlaat de extrusiematrijs bij temperaturen boven de oplossingsdrempel (ongeveer 500 graden Celsius), ondergaat een snelle luchtkoeling of waternevelafkoeling direct bij de persuitlooptafel en wordt vervolgens in een kunstmatige verouderingsoven geplaatst (meestal 175 tot 195 graden Celsius gedurende 4 tot 8 uur). T5 temper minimaliseert thermische vervorming en interne restspanning, waardoor het ideaal is voor dunwandige architectonische vormen, deurkozijnen en vliesgevelprofielen waarbij maatvastheid van het grootste belang is.
- T6 Temper (oplossing warmtebehandeld en kunstmatig verouderd) : Profielen ondergaan een intensieve geforceerde waterafkoeling onmiddellijk na het verlaten van de extrusiepers of worden opnieuw verwarmd in een off-line oplossingsoven, snel afgeschrikt in water en vervolgens kunstmatig verouderd in een verwarmingsoven. T6-temperantie bereikt maximale precipitatieharding van de Mg2Si-fase, wat maximale treksterkte, hardheid en slijtvastheid oplevert.
4.2 Vergelijkende matrix van temperamentkenmerken
| Temper staat | Afschrikproces | Kunstmatige veroudering | Sterkteniveau | Dimensionale stabiliteit | Koudbuigprestaties |
| T4 | Snelwater / ventilator | Geen (natuurlijke leeftijd) | Matig | Matig | Uitstekend |
| T5 | Geforceerde lucht / mist | Ja (standaardoven) | Middelhoog | Uitstekend | Eerlijk |
| T6 | Intensieve waterkoeling | Ja (verlengde oven) | Maximaal | Goed tot redelijk | Beperkt |
5. Oppervlakteafwerking en coatingtechnologieën
Geëxtrudeerde aluminium profielen ontwikkelen van nature een dunne passieve aluminiumoxidefilm (5 tot 10 nanometer dik) wanneer ze worden blootgesteld aan zuurstof. Industriële, maritieme, architecturale en decoratieve omgevingen vereisen echter technische oppervlaktebehandelingen om de corrosieweerstand, slijtvastheid, kleuruniformiteit en elektrische isolatie te verbeteren.
5.1 Anodiseren (elektrochemische oxidatie)
Anodiseren is een elektrochemisch conversieproces dat de natuurlijke aluminiumoxidecoating verdikt tot een geïntegreerde, harde, poreuze anodische laag. Het profiel wordt als anode ondergedompeld in een zwavelzuur-elektrolytbad terwijl er gelijkstroom wordt aangelegd.
- Laagdikte : Standaard architecturale anodisatiebereiken van 10 tot 15 micron voor binnen/mild buitengebruik, en 20 tot 25 micron voor maritieme of zware industriële atmosferische blootstelling (Qualanod-klasse 20/25).
- Kleuring : De poreuze oxidefilm kan worden gekleurd via elektrolytisch verven met metaalzouten (zoals tin of kobalt) om champagne-, brons-, donkerbrons- en zwarte tinten te produceren, of door onderdompeling in een organisch verfbad.
- Geschiktheid van legering : 6063 is de beste legering voor anodiseren vanwege het lage ijzer- en kopergehalte, waardoor een briljant, helder, uniform metaalachtig uiterlijk ontstaat. Daarentegen anodiseert 6061 tot een iets donkerdere, grijsachtige tint als gevolg van koper- en chroombestanddelen.
5.2 Elektrostatische poedercoating
Bij poedercoaten wordt elektrostatisch geladen droog thermohardend polymeerpoeder op een grondig voorbehandeld aluminium extrusieprofiel gespoten. Vervolgens wordt het profiel gebakken in een uithardingsoven bij 180 tot 200 graden Celsius, waarbij het poeder smelt en vernet tot een doorlopende beschermlaag.
- Laagdikte : Standaard droge laagdikte varieert tussen 60 en 120 micron.
- Normen : Hoogwaardige architecturale coatings voldoen aan de specificaties van AAMA 2603, AAMA 2604 of AAMA 2605 (Qualicoat klasse 1, 2 of 3).
- Voordelen : Onbeperkte kleurbeschikbaarheid (RAL-kleurenpalet), verschillende glanskeuzes (mat, satijn, hoogglans), structuurafwerkingen, uitstekende slagvastheid en eliminatie van de uitstoot van organische oplosmiddelen (VOC-vrij).
5.3 Elektroforetische coating (E-coating)
Elektroforese combineert anodiseren met een secundaire, elektrisch afgezette, wateroplosbare harstoplaag. Na standaard anodiseren wordt het natte profiel ondergedompeld in een acryl- of epoxycoatingtank onder directe elektrische stroom, waardoor een uniforme polymeerfilm in en over de anodische poriën wordt afgezet voordat het door warmte uithardt.
- Kenmerken : Gecombineerde laagdikte is doorgaans 15 tot 25 micron. Het levert een hoge oppervlaktegladheid, ultraheldere metaalglans, hoge hardheid (tot 3H tot 4H potloodhardheid) en superieure chemische en zoutsproeiweerstand vergeleken met standaard anodiseren.
5.4 PVDF (polyvinylideenfluoride) vloeibare coating
Vloeibare verfsystemen van PVDF, gewoonlijk aangeduid onder handelsnamen als Kynar 500 of Hylar 5000, maken gebruik van fluorpolymeerharstechnologie gemengd met duurzame keramische pigmenten. Toegepast als een meerlaagssysteem (primer, kleurlaag en optionele heldere toplaag), bieden PVDF-coatings een hoge weerstand tegen atmosferische degradatie.
- Prestaties : Voldoet aan de prestatiecriteria van AAMA 2605. Het vertoont een superieure weerstand tegen ultraviolette straling, krijten, kleurvervaging, zure regen en zeezoutnevel.
- Primaire toepassing : Hoge architectonische vliesgevels, monumentale gebouwen en industriële faciliteiten aan de kust die zijn blootgesteld aan zware weersomstandigheden.
5.5 Matrix voor technische specificaties oppervlaktebehandeling
| Behandelingsmethode | Typische dikte | Corrosiebestendigheid (zoutsproeitest) | UV- en kleurstabiliteit | Kras en hardheid | Voorkeur voor primaire legering |
| Helder anodiseren | 10 - 25 micron | Uitstekend (1,000 hours) | Uitstekend | Zeer hoog (8-9 Moh) | 6063 (Beste helderheid) |
| Poedercoating | 60 - 120 micron | Zeer goed (1.000 - 3.000 uur) | Goed tot uitstekend | Matig to High | 6063, 6061, 6005A |
| Elektroforese | 15 - 25 micron | Superieur (2.000 uur) | Uitstekend | Hoog (3H - 4H) | 6063 |
| PVDF-coating | 30 - 45 micron | Uitzonderlijk (4.000 uur) | Maximaal / Unmatched | Matig | 6063, 6061, 6005A |
6. Extrusietoleranties, ontwerpregels en matrijstechniek
Het ontwerpen van een efficiënt aluminium extrusieprofiel vereist inzicht in de profielgeometrie, wanddikteverdeling, symmetrische gewichtsbalans en productietoleranties. Een goed ontwerp vermindert de slijtage van de matrijzen, voorkomt vervorming van de materiaalstroom en minimaliseert de productiekosten.
6.1 Dimensionale tolerantienormen
De internationale productie van aluminium extrusies volgt gestandaardiseerde maattoleranties van organisaties zoals ASTM (American Society for Testing and Materials) en EN (European Committee for Standardization).
- ASTM B221 / ANSI H35.2 : Regelt maattoleranties voor massieve, halfholle en holle profielen van geëxtrudeerd aluminium in Noord-Amerika.
- EN 755-9 & EN 12020-2 : Definieert standaard precisietoleranties voor Europese architectonische en technische extrusies. EN 12020-2 is specifiek van toepassing op structurele profielen met hoge precisie die nauwe montagetoleranties vereisen.
6.2 Belangrijke principes voor extrusieontwerp
- Uniforme wanddikte : Abrupte overgangen tussen dikke en dunne secties veroorzaken ongelijkmatige koelsnelheden tijdens de extrusie. Dunne delen koelen snel af en trekken sneller samen, wat resulteert in kromtrekken van het profiel, zinksporen op zichtbare oppervlakken aan de buitenkant en interne restspanning. Overgangszones moeten geleidelijke stralen bevatten in plaats van stapsgewijze veranderingen.
- Symmetrische matrijsstroom : Dwarsdoorsnedevormen moeten zo symmetrisch mogelijk zijn ten opzichte van de verticale en horizontale middellijnen. Asymmetrische vormen veroorzaken een ongelijkmatige materiaalstroomsnelheid door het stalen matrijsland, wat leidt tot verdraaiing en buiging van het profiel.
- Hoekradii : Vermijd scherpe interne en externe hoeken van 90 graden. Het opnemen van een minimale straal van 0,5 tot 1,0 millimeter bij de interne hoeken vermindert de spanningsconcentraties in zowel het extrusiematrijsstaal als het afgewerkte aluminium profiel.
- Limiet tongverhouding : De tongverhouding verwijst naar de breedte van een open kanaal ten opzichte van de diepte ervan. Diepe, smalle kanalen vergroten de kracht op de stalen matrijstong, waardoor het risico op matrijsbreuk toeneemt. De tongverhoudingen moeten over het algemeen onder de 3:1 worden gehouden voor standaard extrusies, hoewel verhoudingen tot 5:1 kunnen worden bereikt met behulp van gespecialiseerd matrijsgereedschapsstaal.
7. Fabricages, CNC-bewerkingen en assemblagetechnieken
De meeste industriële aluminiumprofielen vereisen post-extrusiefabricage, inclusief het snijden op nauwkeurige lengtes, boren, frezen, tappen, buigen en verbinden voordat ze in de eindassemblages worden geïnstalleerd.
7.1 Kenmerken van precisie-CNC-bewerkingen
- Bewerkbaarheid van 6061-T6 : Hoge structurele hardheid (95 HBW) maakt CNC-frezen, draaien en boren met hoge snelheid mogelijk. Spaanders breken netjes af van de rand van het snijgereedschap, waardoor vorming van snijkanten wordt voorkomen en een superieure bewerkte oppervlakteafwerking ontstaat.
- Bewerkbaarheid van 6063-T5/T6 : Een lagere hardheid (60 tot 75 HBW) maakt 6063 gevoeliger voor gomachtige spanen die zich aan snijgereedschappen kunnen hechten als snijsnelheden, voedingssnelheden en koelsmering niet goed worden gecontroleerd. Voor het bewerken van 6063 worden hogesnelheidsschachtfrezen met aluminium geometrie en gepolijste spaankamers met enkele of twee spaankamers aanbevolen.
7.2 Verbindings- en lastechnologieën
Aluminium extrusies kunnen worden verbonden met behulp van mechanische bevestigingsmiddelen, structurele lijmverbindingen of thermische lasmethoden.
- Gaswolfraambooglassen (GTAW / TIG) en gasmetaalbooglassen (GMAW / MIG) : 6061 en 6063 zijn warmtebehandelbare legeringen. Tijdens het lassen creëert de plaatselijke warmte-inbreng een door hitte beïnvloede zone (HAZ) grenzend aan de lasrups. De HAZ ervaart plaatselijk uitgloeien, waardoor de mechanische sterkte in die zone met ongeveer 30 tot 50 procent wordt verminderd in vergelijking met de oorspronkelijke metaalwaarden. Structurele berekeningen moeten rekening houden met deze sterktevermindering, of er moeten warmtebehandelingen en veroudering na het lassen worden toegepast. Aanbevolen vullegeringen zijn onder meer 4043 (Al-Si) voor algemene toepassingen of 5356 (Al-Mg) voor hogere ductiliteit van de verbindingen en kleurafstemming na het lassen.
- Wrijvingsroerlassen (FSW) : Wrijvingsroerlassen is een verbindingstechniek in vaste toestand waarbij gebruik wordt gemaakt van een roterend gereedschap om wrijvingswarmte te genereren, waardoor aluminium profielen plastisch worden verbonden zonder dat het materiaal smelt. FSW vermijdt barsten door hitte, porositeit en ernstige verslechtering van de HAZ-sterkte, waardoor het ideaal is voor het verbinden van brede geëxtrudeerde paneelconstructies in treinwagons, batterijbakken en scheepsdekken.
8. Technische selectiematrix per branchetoepassing
Om ontwerpingenieurs en inkoopmanagers te helpen bij het selecteren van de optimale combinatie van legering, hardheid en afwerking, belicht de onderstaande matrix de aanbevolen profielspecificaties voor belangrijke industriële sectoren.
| Toepassingssector | Specifieke toepassing | Aanbevolen legering en temper | Primaire oppervlakteafwerking | Belangrijke technische chauffeur |
| Architectonisch gebouw | Kozijnen, deuren, vliesgevels, winkelpuien | 6063-T5 / 6063-T6 | Geanodiseerd (15-25um) / Poedercoating / PVDF | Superieure esthetiek, complexe holle geometrie, corrosieweerstand |
| Zonne- en hernieuwbare energie | Montageframes voor zonnepanelen, trackerrails | 6005A-T6 / 6061-T6 | Helder geanodiseerd (10-15um) | Hoge sterkte-gewichtsverhouding, windbelastingsweerstand, snelle veldmontage |
| Automobiel & EV | Frames van accubehuizingen, valbalken, dakrails | 6061-T6 / 6005A-T6 | Chromaatvrije conversie / E-coating | Impact-energieabsorptie, hoge vloeigrens, lasbaarheid |
| Industriële automatisering | Modulair frame met T-sleuf, transportbandgeleiders, robotportalen | 6063-T6 / 6061-T6 | Helder geanodiseerd | Nauwkeurige maattoleranties, krasbestendigheid van het oppervlak, structurele stijfheid |
| Elektronica en HVAC | LED-koellichamen, inverterbehuizingen, warmtewisselaars | 6063-T5 | Geanodiseerd / elektroforese | Hoge thermische geleidbaarheid (1200 W/m·K), fijne extrudeerbaarheid met dunne lamellen |
| Transport en scheepvaart | Vrachtwagencarrosserievloeren, scheepsgangboorden, spoorweginterieurframes | 6061-T6 / 6005A-T6 | Poedercoating van maritieme kwaliteit / geanodiseerd | Corrosieweerstand in chlorideomgevingen, dynamische vermoeiingssterkte |
Veelgestelde vragen
FAQ 1: Wat is het belangrijkste verschil tussen 6061 en 6063 aluminium extrusieprofielen?
Het belangrijkste verschil ligt in de chemische samenstelling, sterkte en prestaties van de oppervlakteafwerking. 6061 bevat hogere niveaus van magnesium en silicium, samen met toegevoegd koper en chroom. Dit maakt 6061-T6 ongeveer 30 tot 40 procent sterker dan 6063-T6, waardoor het ideaal is voor zware dragende structurele toepassingen. 6063 heeft daarentegen een schonere samenstelling met een laag kopergehalte, biedt uitzonderlijke extrudeerbaarheid tot complexe of dunwandige vormen en produceert een superieure geanodiseerde oppervlakteafwerking voor architecturale toepassingen.
FAQ 2: Waarom heeft legering 6063 de voorkeur boven 6061 voor geanodiseerde architectonische profielen?
6063 aluminium bevat vrijwel geen koper en een laag ijzergehalte, waardoor het bij elektrolytische verwerking een zeer uniforme, heldere, heldere anodische oxidefilm kan vormen. 6061 bevat koper (0,15 tot 0,40 procent) en chroom, die fasedeeltjes met microbestanddelen vormen die licht verstrooien, wat na het anodiseren resulteert in een iets donkerder, grijsachtig of gevlekt uiterlijk. Voor visuele architecturale componenten biedt 6063 superieure oppervlakteconsistentie en kleurbriljantie.
FAQ 3: Hoe beïnvloedt de temperatuuraanduiding de prestaties van een aluminium profiel?
Temperaanduidingen geven de warmtebehandeling en mechanische verwerking aan die op het aluminium profiel wordt toegepast. T4-temper biedt bijvoorbeeld een gemiddelde sterkte met een hoge taaiheid, waardoor het geschikt is voor profielen die koudbuigen na de extrusie vereisen. T5-temperatie wordt geproduceerd door luchtkoeling bij de extrusiepers gevolgd door kunstmatige veroudering, wat een goede sterkte en maatvastheid oplevert met minimale thermische vervorming. T6-temperatie omvat agressieve waterdoving en langdurige kunstmatige veroudering, waardoor maximale treksterkte en hardheid voor dragende constructies wordt bereikt.
FAQ 4: Kunnen aluminium extrusieprofielen constructiestaal in dragende frames vervangen?
Ja, aluminium extrusies kunnen constructiestaal in veel dragende toepassingen vervangen, wat een gewichtsbesparing van ongeveer 60 procent oplevert. Hoewel aluminium ongeveer een derde van de dichtheid en elasticiteitsmodulus van staal heeft (68,9 GPa versus 200 GPa), kunnen constructeurs de lagere stijfheid compenseren door de dwarsdoorsnedediepte van het profiel te vergroten en het traagheidsmoment van de sectie te optimaliseren. Aluminium biedt ook een natuurlijke weerstand tegen corrosie, waardoor de onderhoudskosten op de lange termijn die verband houden met de bescherming tegen roest van staal worden verlaagd.
FAQ 5: Wat veroorzaakt kromtrekken of draaien in geëxtrudeerde aluminium profielen tijdens de productie?
Kromtrekken en draaien zijn doorgaans het gevolg van een ongelijkmatige metaalstroomsnelheid door het extrusiematrijsland, een niet-uniforme koeling over asymmetrische dwarsdoorsneden wanneer het profiel de matrijs verlaat, of een ongelijkmatige spanningsverlichting tijdens het uitrekken. Het ontwerpen van profielen met een uniforme wanddikte, evenwichtige symmetrie in de dwarsdoorsnede en de juiste overgangsradiussen zorgt voor een gelijkmatige materiaalstroom en uniforme koeling, waarbij nauwe maattoleranties voor de rechtheid worden gehandhaafd.
Industriereferenties en normen
- ASTM B221 / B221M : Standaardspecificatie voor geëxtrudeerde staven, staven, draad, profielen en buizen van aluminium en aluminiumlegeringen. ASTM International, West Conshohocken, PA.
- EN 755 (delen 1-9) : Aluminium en aluminiumlegeringen - geëxtrudeerde staaf/staaf, buis en profielen. Europees Comité voor Normalisatie (CEN), Brussel.
- EN 12020 (delen 1-2) : Aluminium en aluminiumlegeringen - Geëxtrudeerde precisieprofielen in legeringen EN AW-6060 en EN AW-6063. Europees Comité voor Normalisatie (CEN), Brussel.
- De Aluminiumvereniging : Aluminiumnormen en gegevens (ASS) , Washington, DC
- AAMA 2605 : Vrijwillige specificatie, prestatie-eisen en testprocedures voor superieur presterende organische coatings op aluminium extrusies en panelen. Fenestratie- en beglazingsindustriealliantie (FGIA).
- ASM Internationaal : ASM Handbook, Deel 2: Eigenschappen en selectie: non-ferrolegeringen en materialen voor speciale doeleinden. ASM International, Materials Park, OH.